





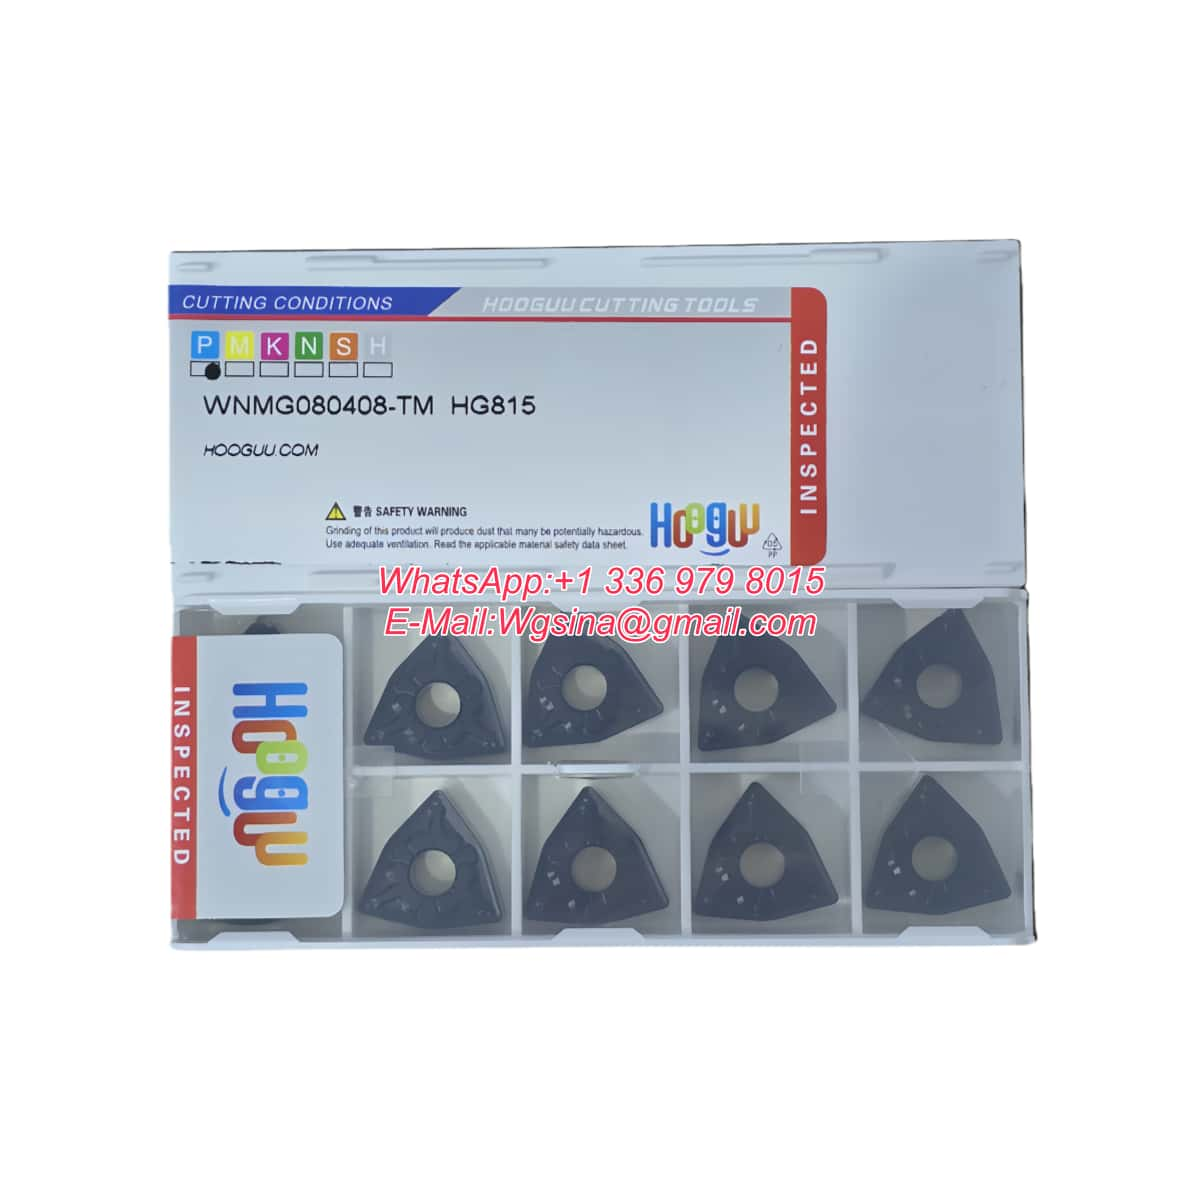
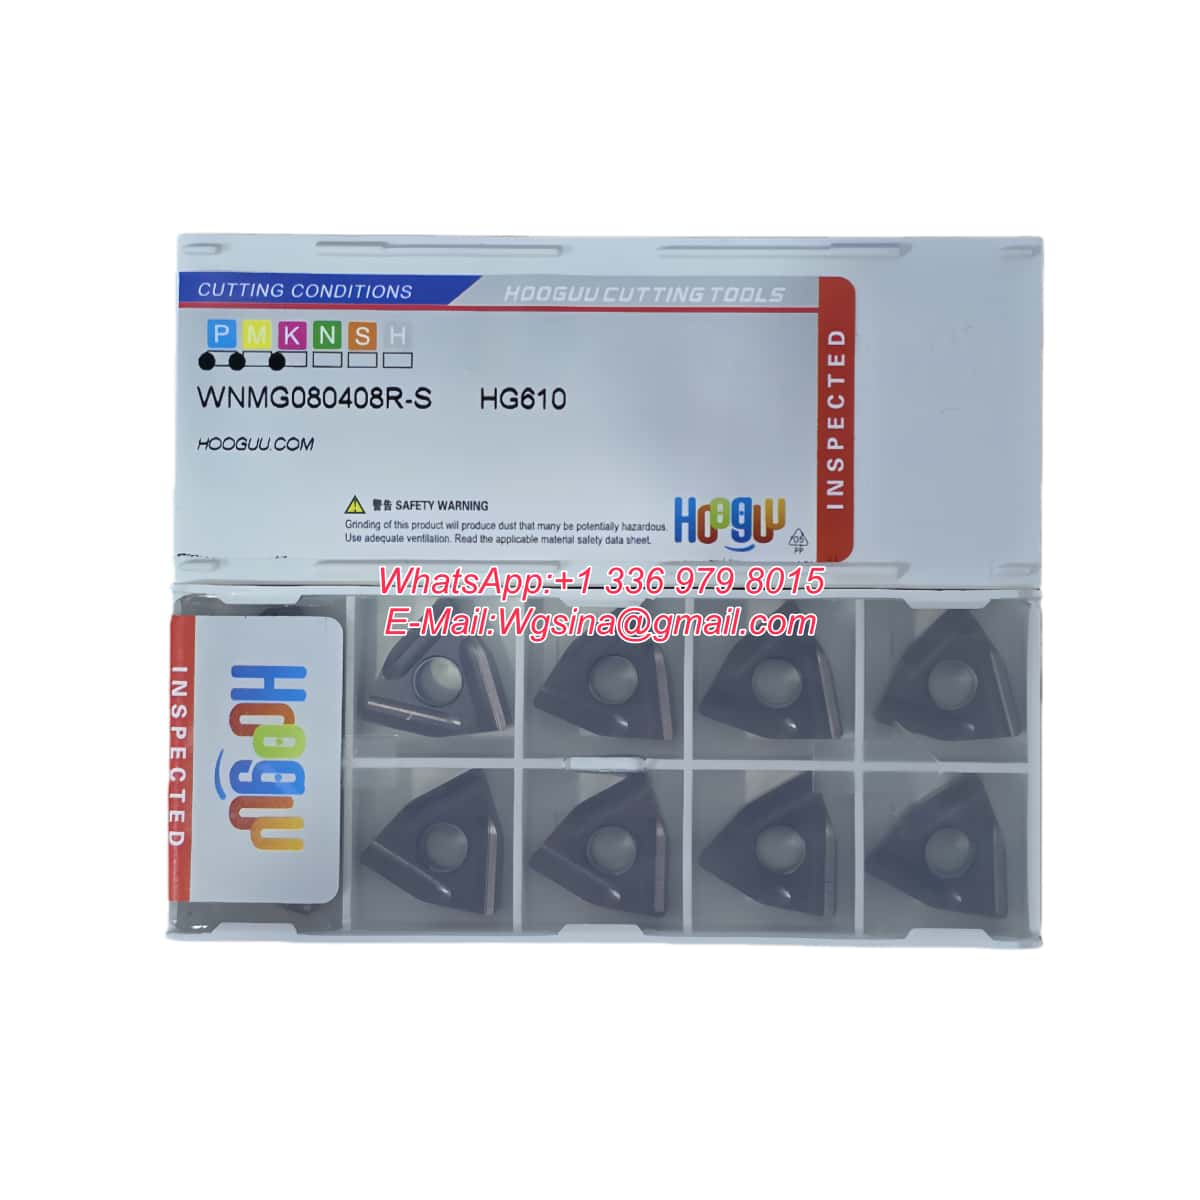
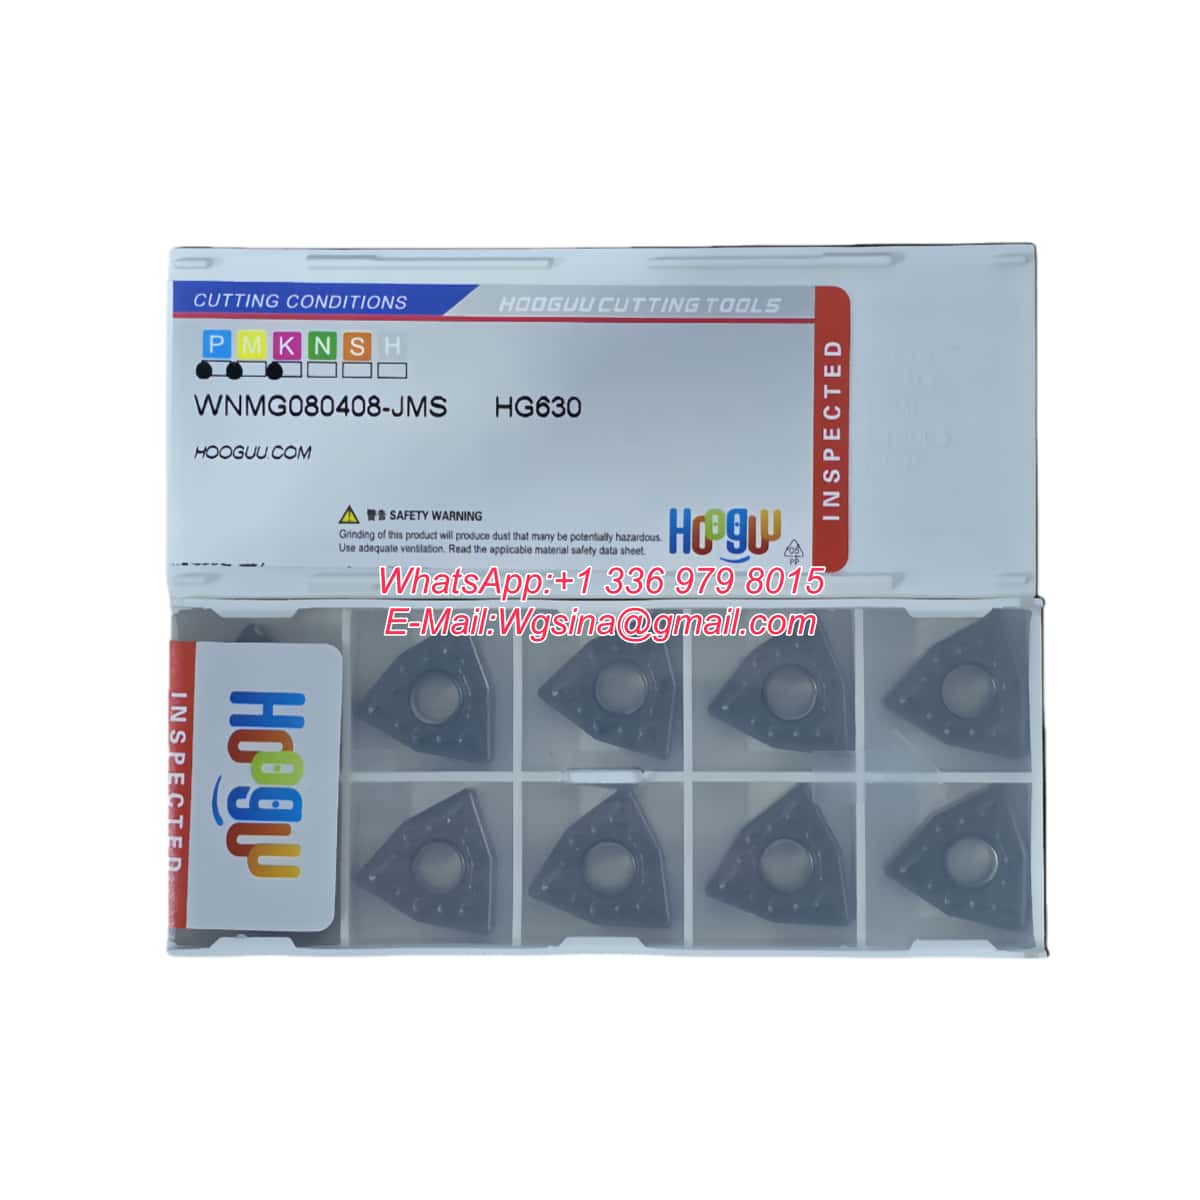
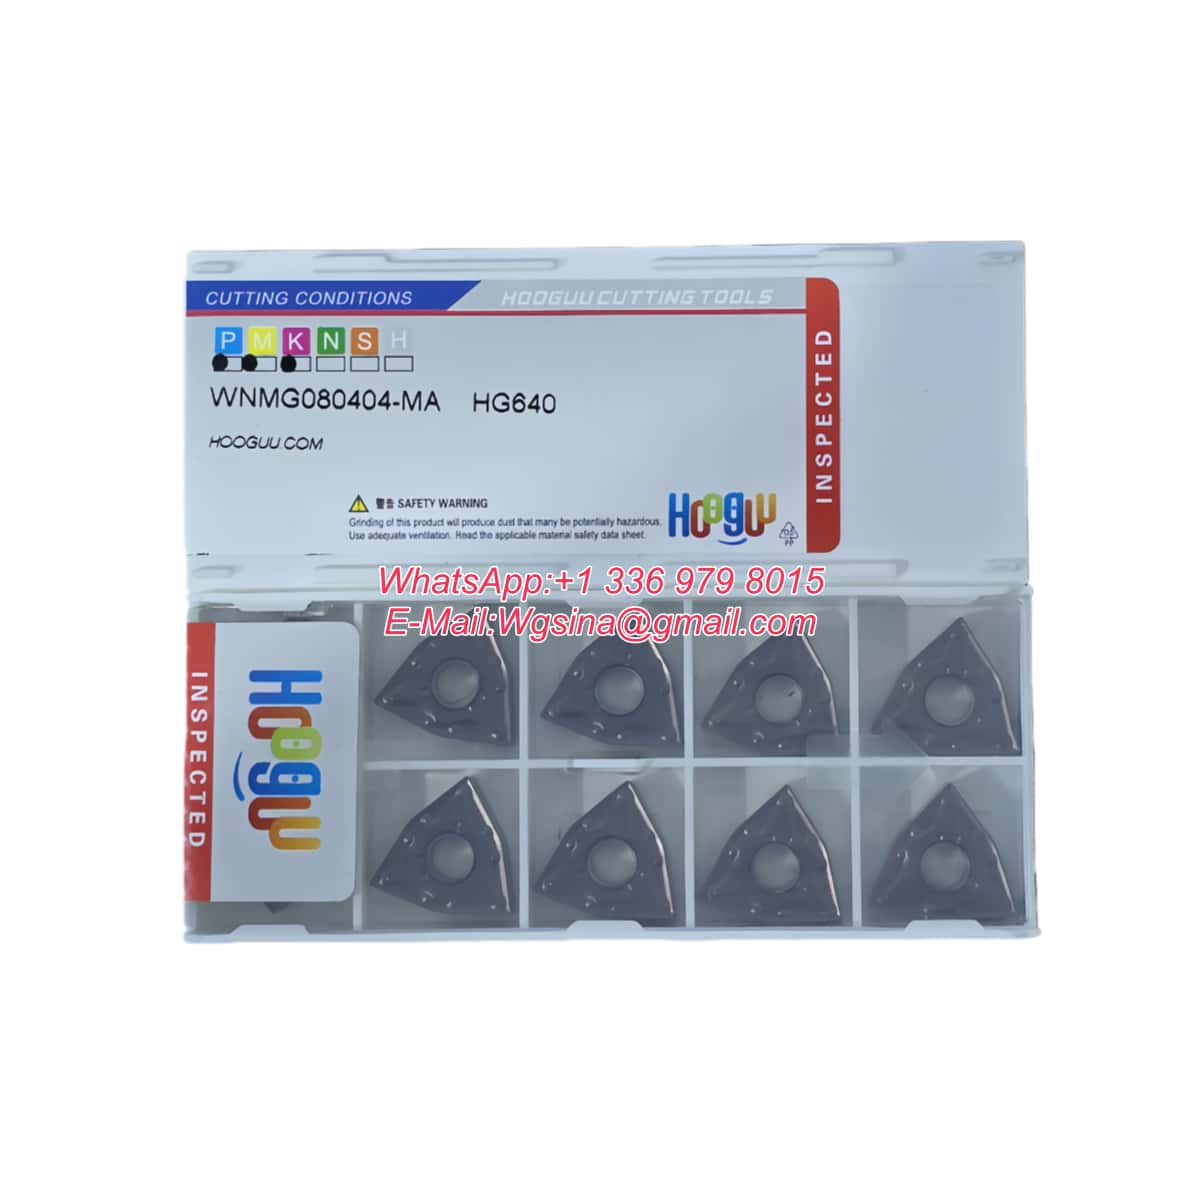
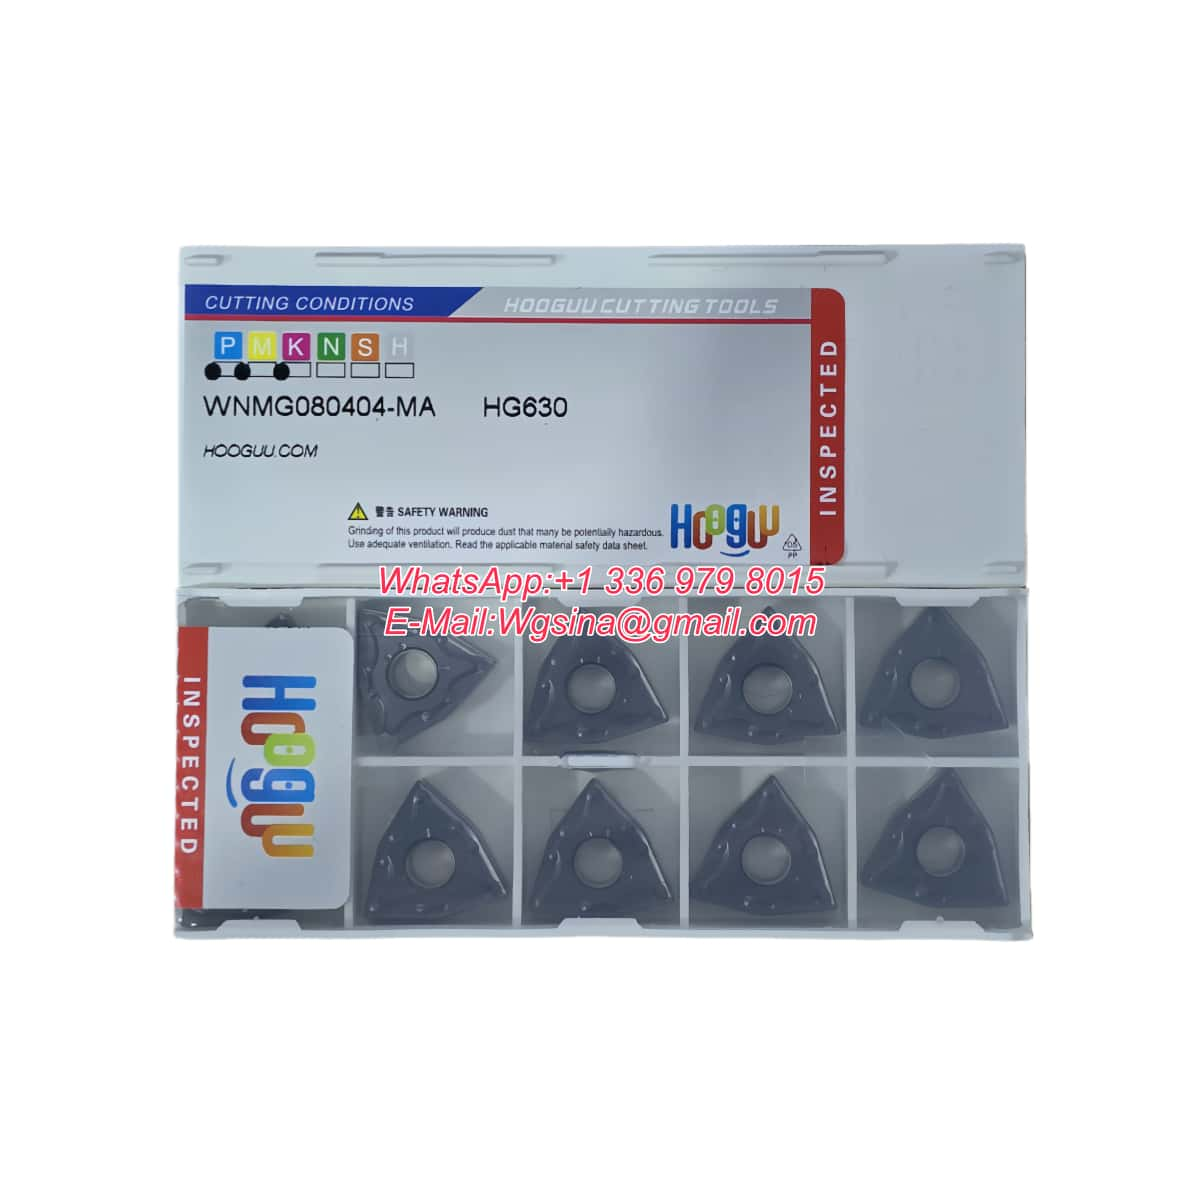
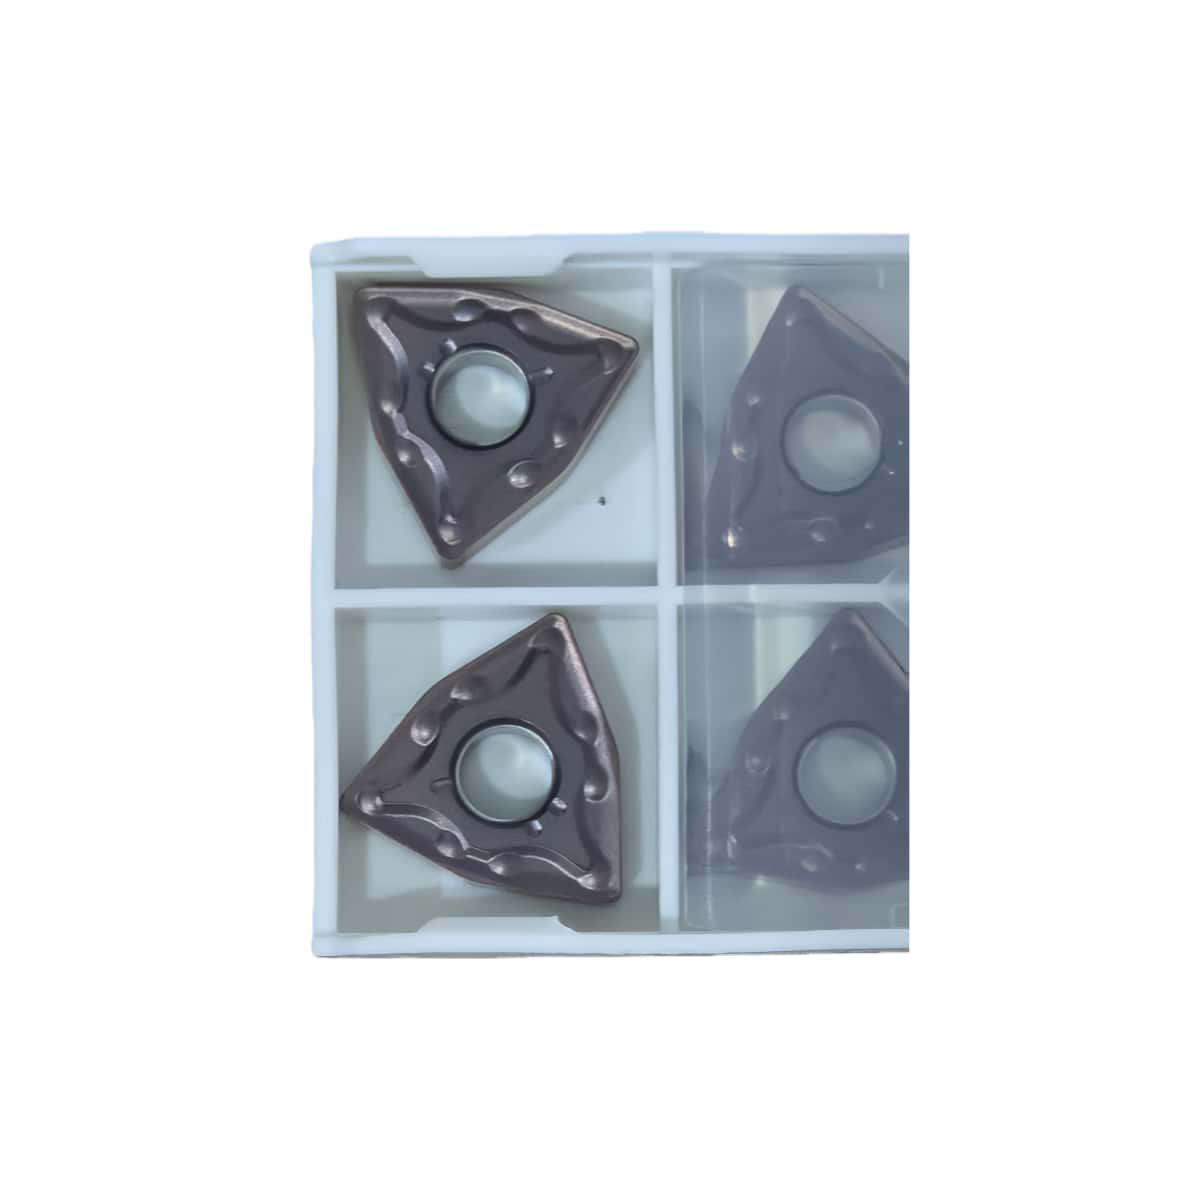
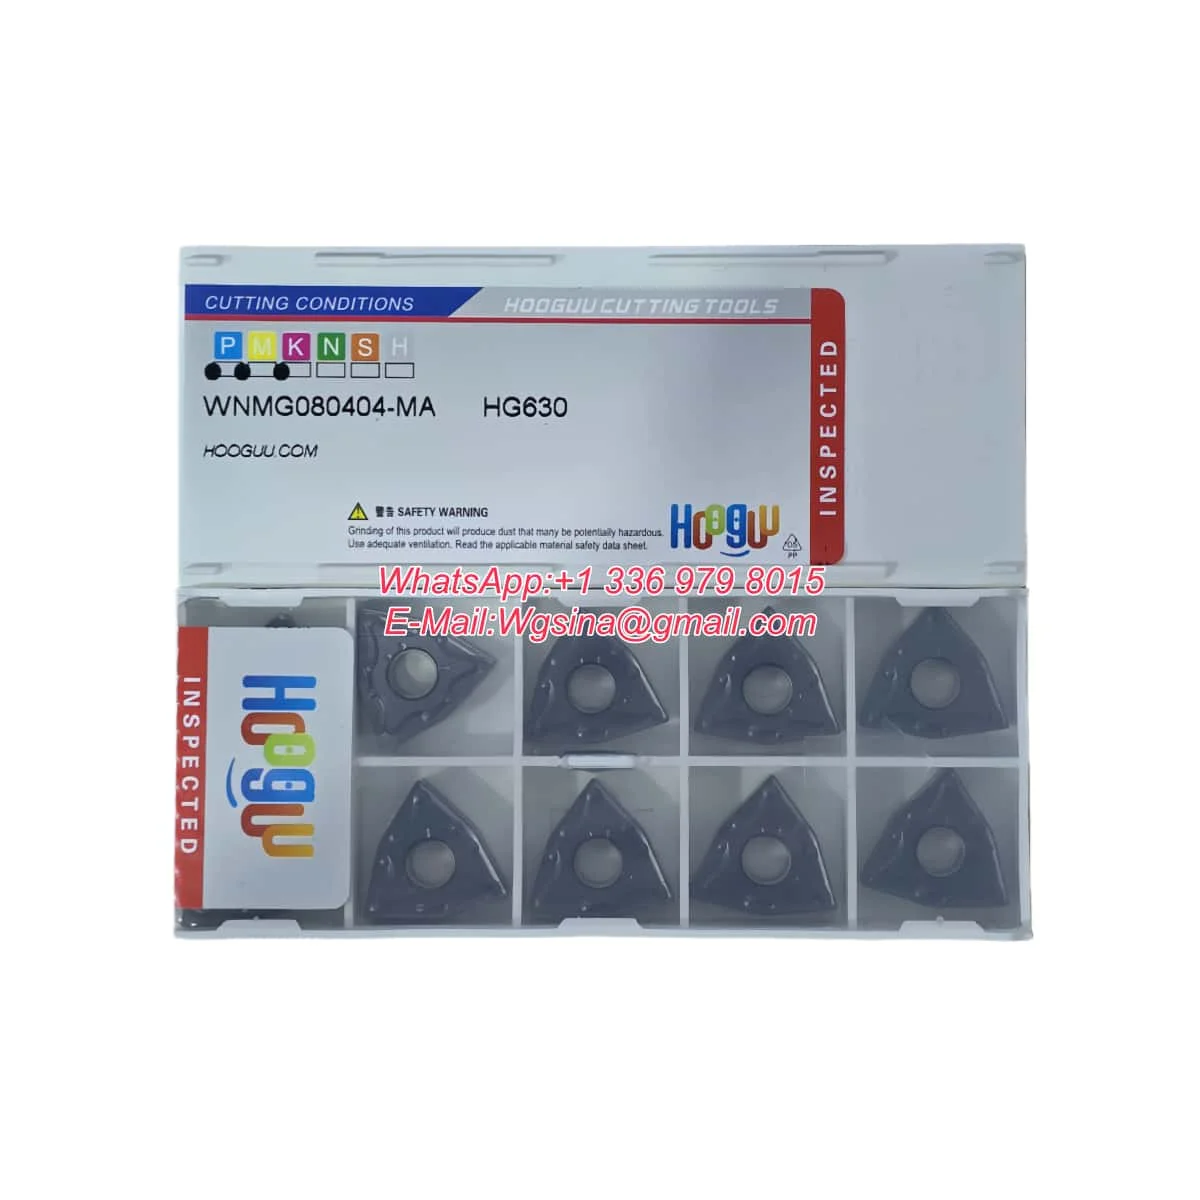
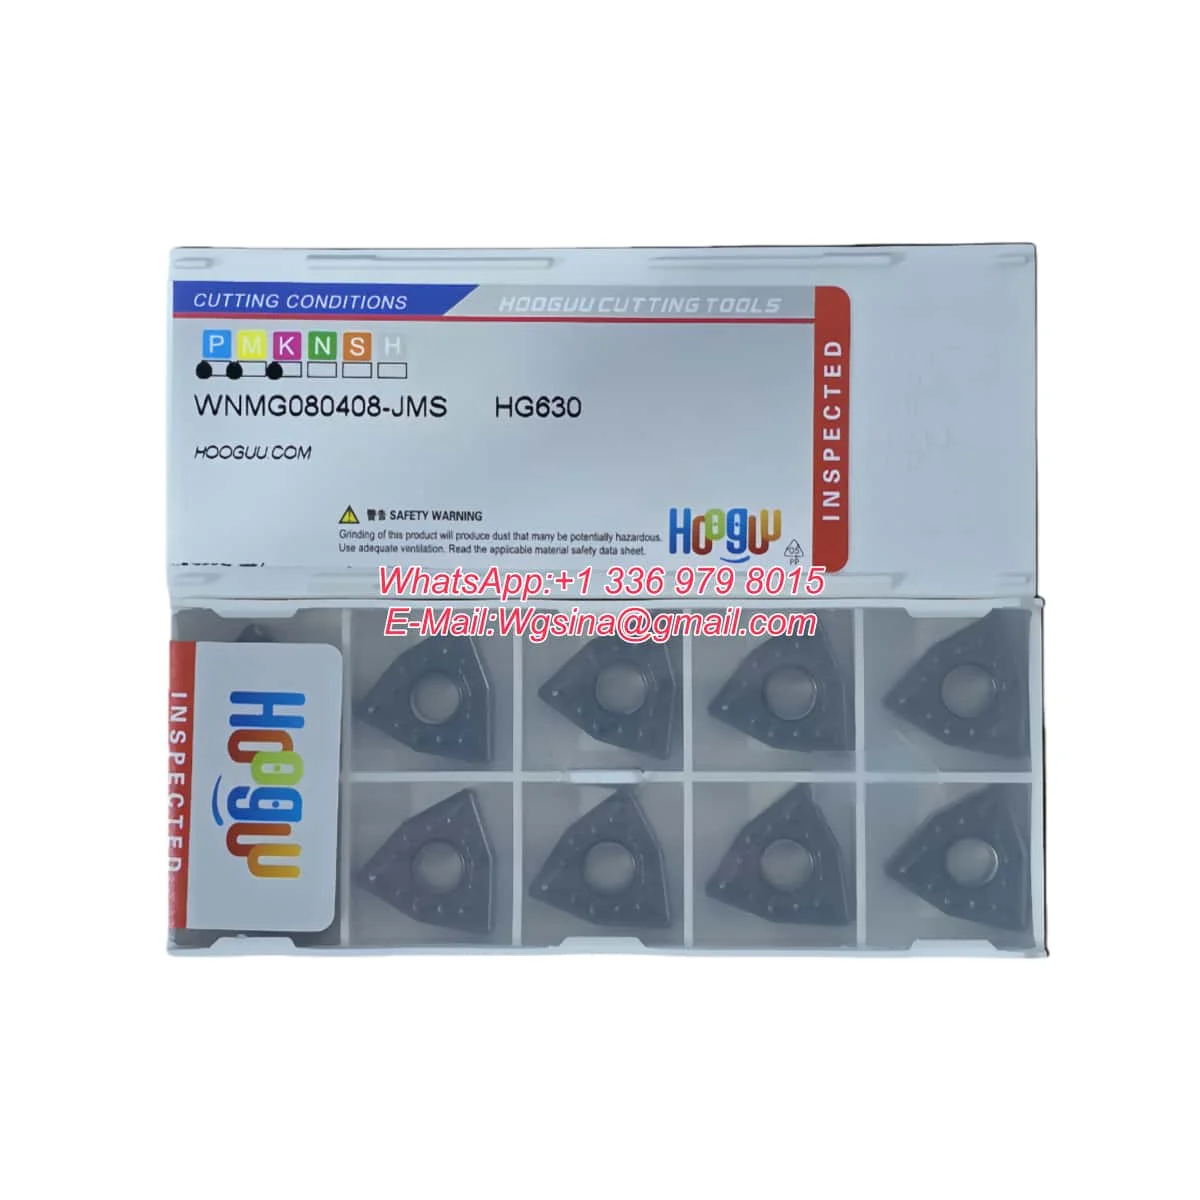
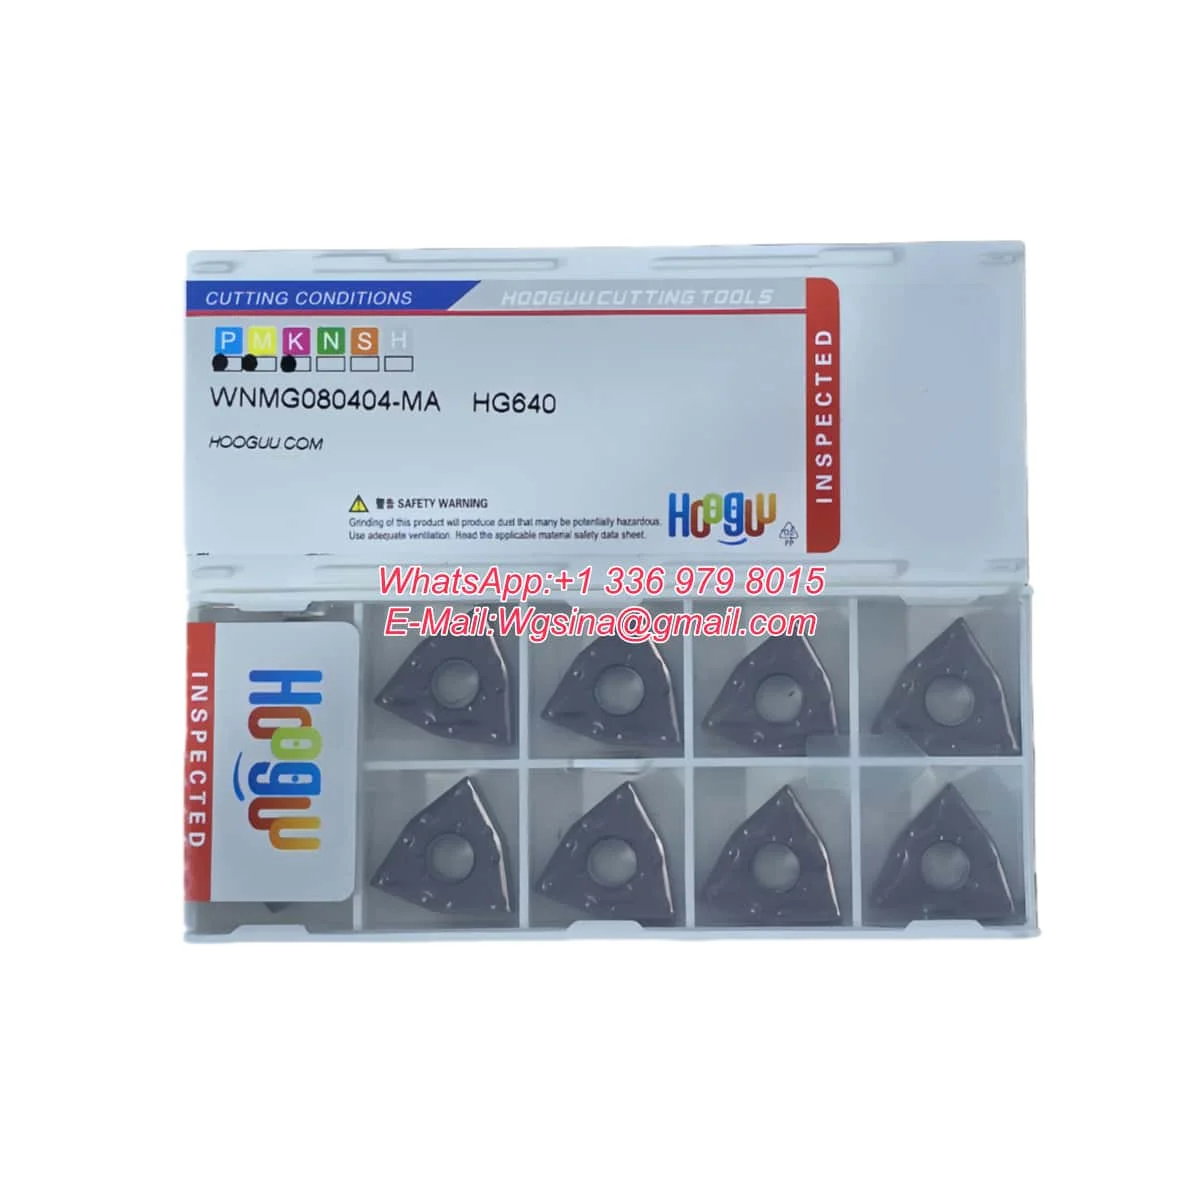
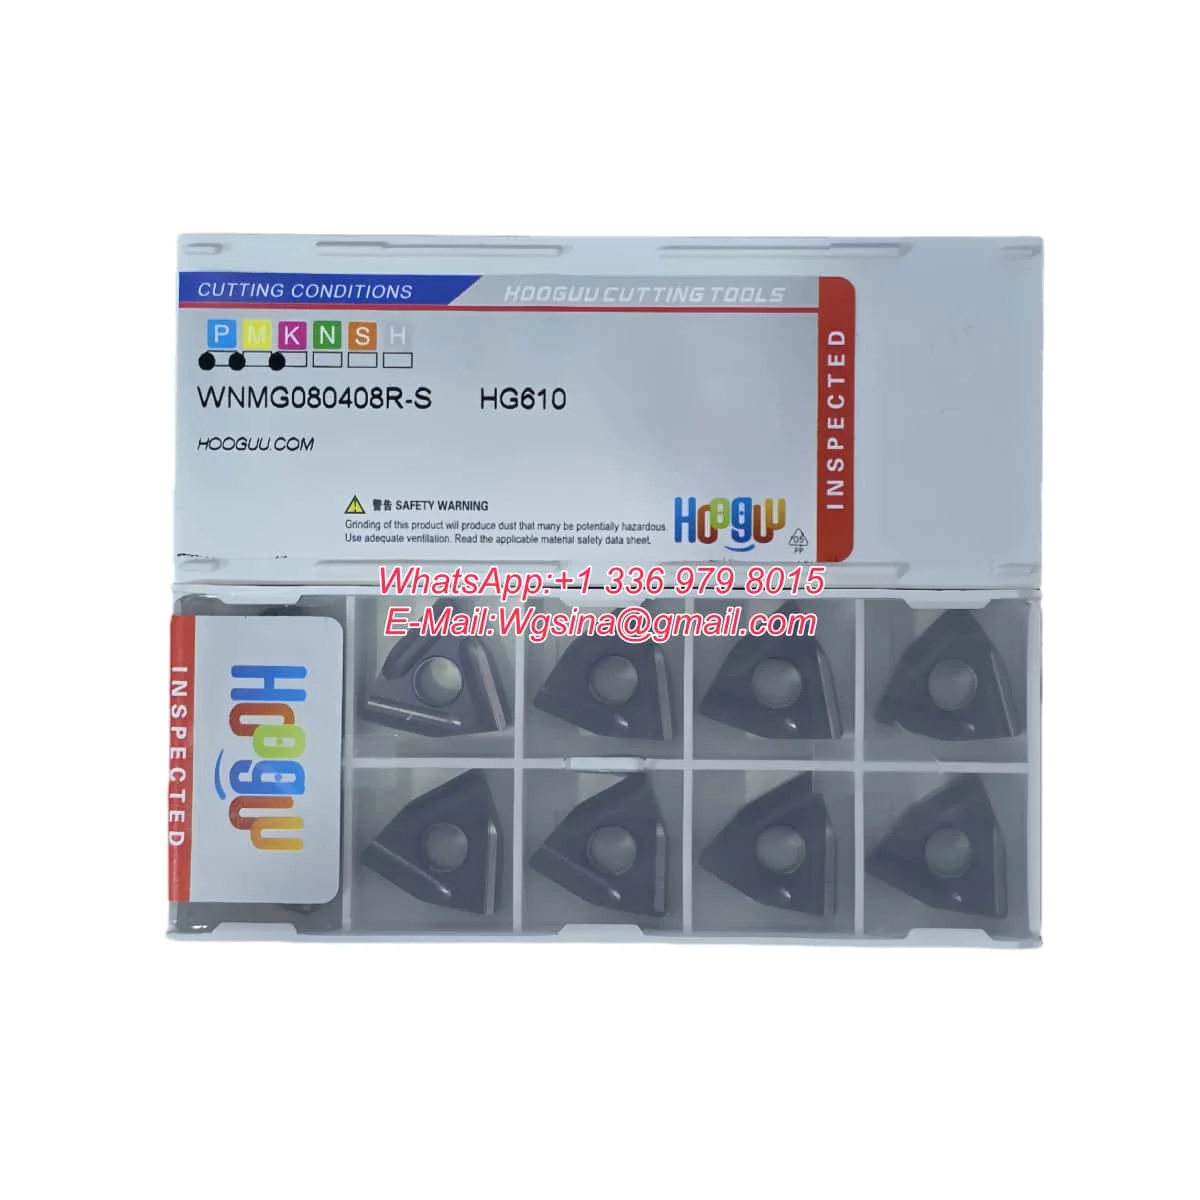
10 個 HOOGUU WNMG WNMG080404/08/12-TM HG910 -43/D43/HQ/MA/MS/TM/JMS/MA HG310 〜 990 旋削インサート
HG630
硬度:1560
コーティングの種類:PVD
機械加工:高い Co 含有量と微細な WC 粒子基板により、優れた刃先強度が得られ、新しい AlTiN コーティングと組み合わせることで、非常に小さな摩擦係数、高い酸化防止温度、良好なナノ硬度を備えています。鋼およびステンレス鋼のフライス加工および穴あけ加工に推奨される材種。
HG610
硬度:1560
コーティングの種類:PVD
機械加工:高いCo含有量と微細なWC粒子基材により、優れた刃先強度が得られ、優れた熱安定性シリコンコーティングと組み合わせて、非常に小さい摩擦係数と優れたナノ硬度を備えています。
ステンレス鋼の中仕上げ旋削、突切り、溝入れが得意です。
加工。鋼およびステンレス鋼のフライス加工および穴あけに推奨されるグレード。
HG310(OC3215)
主成分:中粗度の母材に厚いTiCNと凹凸のあるAlzO3を組み合わせ、特別な後コーティング処理を施した後、優れた耐摩耗性を備えています。
安定した加工条件で鋳鉄の高速中仕上げ切削に最適です。
HG830
主成分:高立方体含有率勾配超硬基材により、優れた耐変形性と優れた高温性能が得られます。
緻密で均一な超微粒子コーティングにより、優れた耐摩耗性を実現。独自の遷移層構造により、コーティング膜の耐剥離性能を確保。独自の後処理技術により、二色効果と有益な圧縮応力分布を実現し、より高い耐摩耗性と安定性を実現。基板エッジ部には独自のコーティングを採用。
固溶原料比率と原料粒子径の最適化・調整により、母材の赤色硬度がさらに向上し、適用範囲が広がり、安定性が向上し、P10~P20(中・高炭素鋼、低合金鋼)の高能率断続加工に適します。
HG640
主成分:コーティングは緻密な柱状結晶と結晶間の隙間が小さく、耐酸化性と耐塑性変形性を効果的に向上させることができます。コーティング表面の粗さが低いほど、抵抗が低くなり、切削中に発生する熱を効果的に低減できます。皮膜層と基材の間の結合力が強いため、製品の異常な亀裂が減少し、工具の寿命が向上します。
HG650
機械加工:鋼、ステンレス鋼、鋳鉄
硬質合金材料と比較して、PVD コーティングは同じ条件下でより長い寿命を持ちます。
鋭利なエッジでも、コーティング中に基材の軟化や劣化を起こすことなくコーティングできます。
HG810
主成分:立方晶相含有量が豊富な傾斜硬質合金母材は、優れた高温性能と耐塑性変形性を備えています。均一で緻密で粒状のコーティングは優れた耐摩耗性を備え、特殊な遷移層構造によりコーティングの剥離防止性能が確保されています。独自の後処理技術により、2色のマーキング層と均一な圧縮応力分布を実現し、より高い耐摩耗性と安定性を保証します。さまざまな鋼の旋削加工に適しており、耐摩耗性の第一選択肢です。
HG910
機械加工:
P20~P30
・軽~中程度の断続加工において優れた耐チッピング性を発揮します。
鋼部品旋削加工は東芝 TM/T9125F と比較してベンチマークされています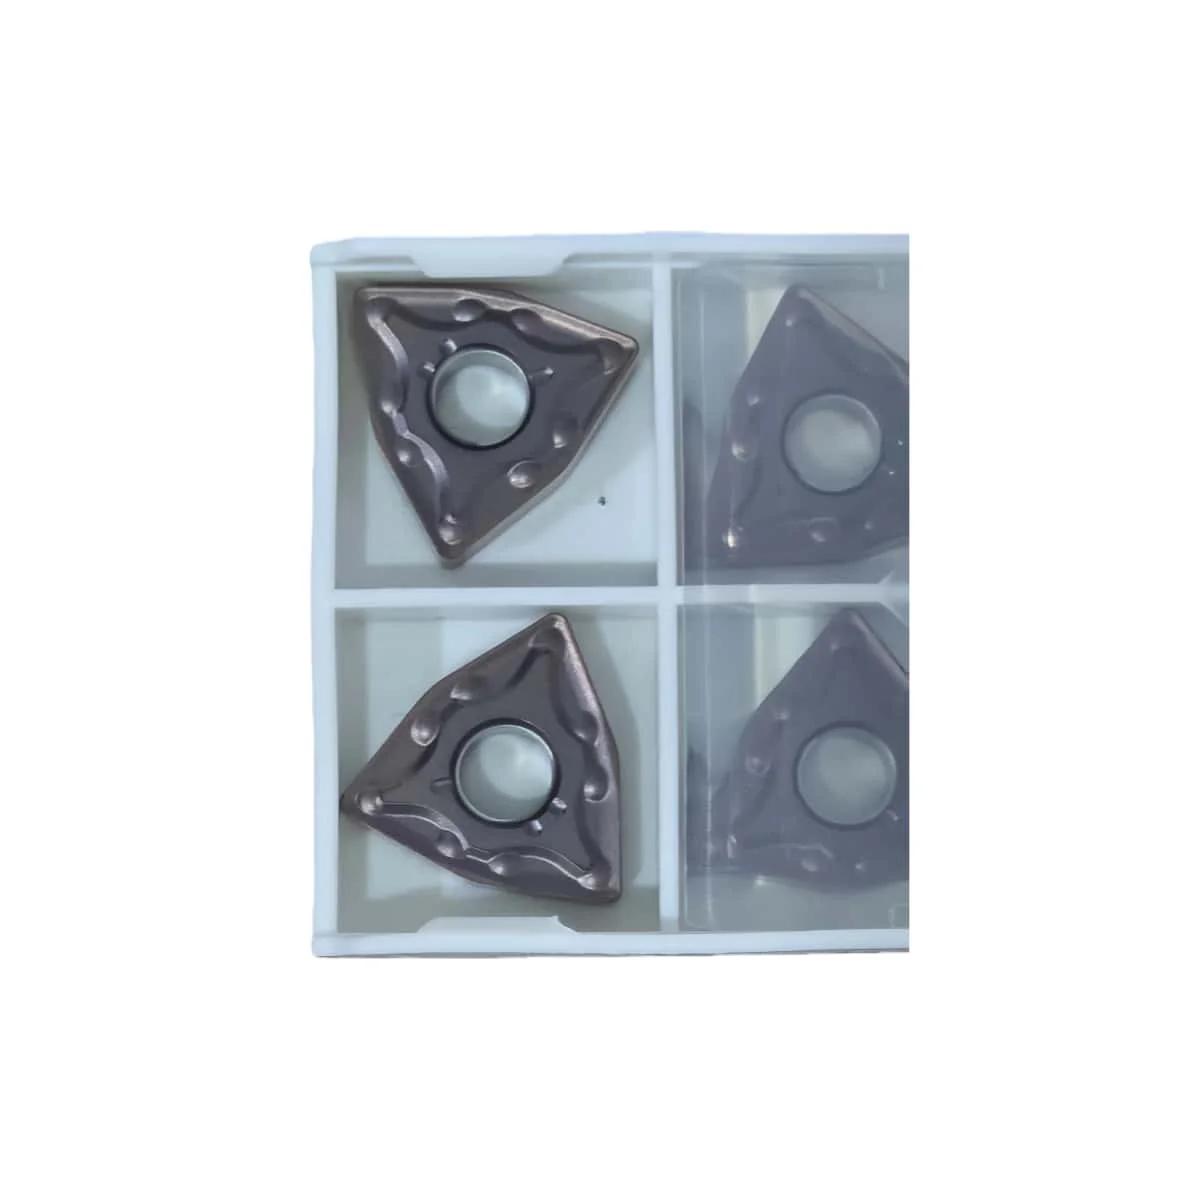
関連製品